


Dull rheoli cywirdeb cywirdeb uchel ar gyfer peiriannu edau
1 Rhagymadrodd
Mae cragen siambr hylosgi model penodol o injan yn cynnwys darn cysylltu blaen, silindr nyddu â waliau tenau, darn cysylltu cefn, a chynhalydd, sy'n cael eu prosesu gan gyfuniad o weldio arc argon, triniaeth wres, a sgwrio â thywod. . Mae 2 res o 20 cynheiliad echelinol wedi'u weldio ar wyneb allanol cragen waliau tenau y siambr hylosgi, ac mae lluniad dyluniad y cynheiliaid yn gofyn am gywirdeb edau o M4-6H. Defnyddir yr edefyn cymorth ar gyfer gosod gorchuddion cebl taflegryn, ac mae angen ansawdd a dibynadwyedd uchel ar y cysylltiad edau. Oherwydd cyfyngiadau'r strwythur cynnal, y deunydd, a'r strwythur gofodol yn y man weldio gyda chragen y siambr hylosgi, defnyddir prosesau traddodiadol i brosesu edafedd, gan arwain at gyfradd cymhwyster cynnyrch isel. Mae'r erthygl hon yn cynnal dadansoddiad proses ac ymchwil ar wahanol gamau o brosesu cynnyrch, a thrwy ddilysu, cymharu a dadansoddi arbrofol, mae'n sicrhau dull rheoli cywirdeb edau rhesymol ac effeithiol.
2. Nodweddion Strwythur Cynnyrch ac Anawsterau Prosesu
2.1 Nodweddion strwythurol
Mae dimensiynau allanol plisgyn y siambr hylosgi yn gymharol fawr, gyda diamedr allanol o 50{{10}}mm a hyd o 4500mm. Mae'r gefnogaeth wedi'i weldio â llaw i wyneb allanol cragen y siambr hylosgi, gyda rhychwant rheiddiol o (114 ± 0.2) mm. Mae cragen y siambr hylosgi a'r deunyddiau cymorth ill dau wedi'u gwneud o ddur cryfder uwch-uchel D406A. Dangosir strwythur cynnal cragen y siambr hylosgi yn Ffigur 1. Mae gan y gefnogaeth strwythur crwn hir gyda diamedr allanol o 14mm a lled mm fel y dangosir yn y llun. Mae edefyn mewnol M4-6H yn y canol, gyda thraw o 0.7mm. Dim ond bwlch o 0.7mm sydd rhwng y rhigol ar waelod yr edau a'r gragen â waliau tenau.
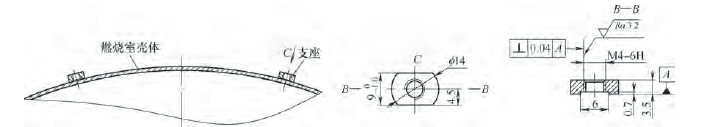
Ffigur 1 Strwythur Cefnogi Cregyn y Siambr Hylosgi
2.2 Anawsterau prosesu
Dangosir llif prosesu'r gefnogaeth yn Ffigur 2. Os trefnir tyllau threaded y gefnogaeth i'w prosesu ar ôl weldio a thriniaeth wres, mae yna nifer o anawsterau [1].
1) Dim ond 0.7mm yw'r bwlch rhwng gwaelod twll edafedd y gefnogaeth a'r gragen, a all niweidio wyneb y gragen â waliau tenau yn hawdd yn ystod prosesu mecanyddol, gan beryglu ansawdd.
2) Mae'r bwlch rhwng y rhigol ar waelod twll threaded y gefnogaeth a'r gragen yn fach. Yn ystod prosesu edau, mae canllaw y tap yn fyr, mae'r lleoliad yn ansefydlog, mae'n anodd tapio'r edau, ac mae'n dueddol o wyriad peiriannu. Ni ellir gwarantu fertigolrwydd 0.04mm.
3) Caledwch y deunydd ar ôl triniaeth wres yw 48-52HRC, a all achosi torri tap yn hawdd wrth brosesu edau. Oherwydd materion edau, caiff y gragen ei sgrapio, gan arwain at gostau gweithgynhyrchu uchel a risgiau ansawdd.
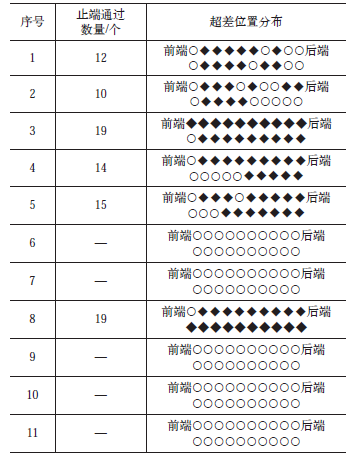
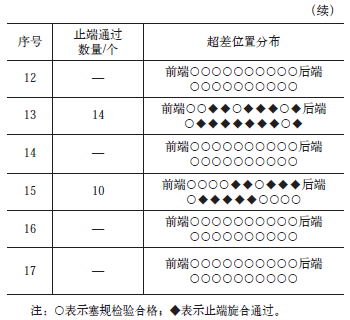
Yn seiliedig ar y dadansoddiad uchod, gellir dod i'r casgliad bod angen peiriannu'r edafedd cynnal cyn weldio, ac yna eu hanelio, eu sgwrio â thywod, eu diffodd, a'u tymheru ynghyd â chragen y siambr hylosgi ar ôl weldio. Ar ôl diffodd y driniaeth, mae wyneb yr edau cynnal yn cael ei ocsidio, ac mae gormod o weddillion ynghlwm wrth wyneb y proffil edau. Os yw edau'r gefnogaeth yn cael ei phrosesu yn ei le cyn weldio, ac ar ôl i gragen y siambr hylosgi gael ei chyfuno a'i phrosesu, defnyddiwch dap M4-6H i lanhau'r deunydd gormodol sydd ynghlwm wrth wyneb y proffil edau cynnal. Ar yr un pryd, bydd yn achosi'r haen ocsid ar wyneb rhai proffiliau edau mewnol o'r gefnogaeth i ddisgyn. Wrth ddefnyddio mesurydd edau M4-6H i'w harchwilio, dim ond 67% yw'r gyfradd gymhwyso. Cynhaliwyd dadansoddiad ystadegol ar beiriannu edafedd mewnol M4-6H ar 17 o gynhalwyr cragen siambr hylosgi, fel y dangosir yn Nhabl 1. Mae sut i wella cywirdeb peiriannu edafedd cymorth wedi dod yn broblem dechnegol frys wrth gynhyrchu a chyflwyno cynnyrch .
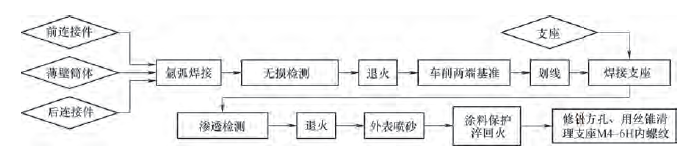
Ffigur 2 Llif Prosesu Prosesu
Tabl 1 Ystadegau ar beiriannu edafedd mewnol M4-6H ar 17 o gynhalwyr siambr hylosgi
3 Datrysiadau technegol a phrofion proses
3.1 Cynnig Technegol
Ar ôl adolygu, archwilio, dadansoddi a datrys problemau amrywiol brosesau wrth brosesu cragen a chefnogaeth y siambr hylosgi, credir mai'r prif reswm dros gywirdeb dimensiwn edau mewnol M4-6H y gefnogaeth sy'n fwy na'r safon yw bod wyneb yr edau cynnal yn cael ei ocsidio ar ôl y driniaeth ddiffodd, ac mae gormod o weddillion ynghlwm wrth wyneb y proffil edau. Wrth lanhau'r deunydd gormodol ar yr wyneb edau, gall achosi i'r haen ocsid ar wyneb rhai o broffiliau edau mewnol y gefnogaeth ddisgyn, gan arwain at gywirdeb gwael edau mewnol M4-6H y cefnogaeth.
Yn seiliedig ar ddadansoddiad proses, mae dau gynllun proses wedi'u datblygu.
Opsiwn 1: Addasu tap llaw arbenigol, wedi'i rannu'n dap pen ac ail dap, a rheoli maint diamedr traw y tap pen. Defnyddiwch gôn pen i dapio'r edau yng nghyflwr y rhannau cymorth a'r lwfans peiriannu wrth gefn. Ar ôl triniaeth wres o'r gragen siambr hylosgi, defnyddiwch edau cymorth tapio dau gôn i sicrhau cywirdeb terfynol yr edau.
Opsiwn 2: Cynyddu cywirdeb edau M4-6H o un lefel yng nghyflwr y rhannau cynnal, prosesu yn ôl M4-5H, i bob pwrpas wneud iawn am y gwahaniaeth rhwng M4-6H ac M4-5H, ac yn bodloni'r gofynion cywirdeb edau [2].
3.2 Proses brofi a chanlyniadau
Cynhelir y cynllun proses cyntaf mewn tri cham. ① Tap arbennig wedi'i addasu (tap pen ac ail dap), gyda lwfansau neilltuedig ar gyfer diamedr traw y tap pen o {{0}}.30mm, 0.2{ {9}}mm, a 0.10mm, yn y drefn honno Defnyddiwch gôn pen i dapio'r edau yn ystod peiriannu'r rhannau cynnal. ③ Ar ôl triniaeth wres, defnyddiwch gôn dwbl i dapio'r edau. Oherwydd caledwch uchel (48-52HRC) y deunydd ar ôl triniaeth wres, a dylanwad strwythur diamedr mawr cragen y siambr hylosgi, mae anhawster gweithrediad edafu gan weithredwyr yn cynyddu, mae'r grym yn anwastad, ac mae'r grym torri yn dueddol o wyro oddi wrth yr echelin. Pan fo'r lwfans diamedr yn ystod yr arbrawf yn 0.30mm, mae'n amhosibl torri'r twll wedi'i edau wrth ddefnyddio edau tapio dau gôn; Wrth dapio â lwfans diamedr o 0.20mm a 0.10mm yn y drefn honno, efallai y bydd y twll wedi'i edafu yn gwyro neu dorri'r tap, gan ei gwneud hi'n anodd sicrhau ansawdd y cynnyrch [3].
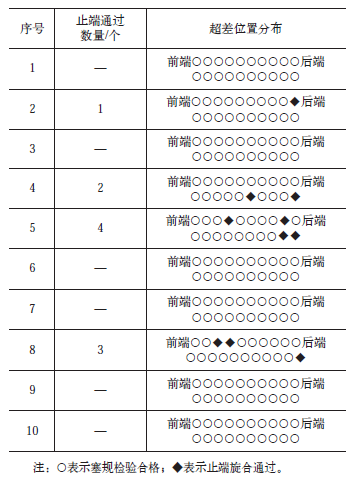
Yn ôl yr ail gynllun proses, mae cywirdeb edau'r gefnogaeth yn cael ei wella gan un lefel o brosesu. Mae sefyllfa peiriannu edafedd mewnol M4-6H o 10 o gynhalwyr cragen siambr hylosgi yn cael ei ddadansoddi'n ystadegol, a dangosir y data yn Nhabl 2. Mae cywirdeb yr edau wedi'i wella'n fawr, ac mae cyfradd cymhwyster y cynnyrch wedi cynyddu o 67 % i 95%.
Tabl 2 Ystadegau ar Edefyn Mewnol y Cymorth Prosesu yng Nghynllun 2
3.Analysis o ganlyniadau arbrofol
Trwy grynhoi a dadansoddi canlyniadau arbrofol Cynllun 1 a Chynllun 2, yn ôl dull prosesu Cynllun 2, mae cyfradd cymhwyster yr edefyn cymorth wedi'i wella'n sylweddol. Defnyddiwyd y mesurydd edau M4-7H i archwilio'r edafedd goddefiant, ac roedd yr holl ganlyniadau wedi'u hamodi. Cymharwch fesuriadau cywirdeb edafedd M4-6H, M4-5H, ac M4-7H, fel y dangosir yn Nhabl 3.
Tabl 3 M4 × Dimensiwn manwl o 0 edau mewnol 7mm (uned: mm)
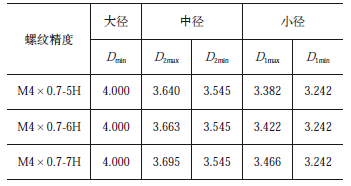
Gellir gweld mai maint diamedr traw yr edefyn M4-5H yw mm, Maint diamedr traw M4-6H yw
 mm, Maint diamedr traw M4-7H yw
 mm. Y gwyriad maint terfyn uchaf rhwng 7H a 6H yw 0.032mm, a'r gwyriad maint terfyn uchaf rhwng 6H a 5H yw 0.023mm, gan ddangos nad yw cywirdeb edau y gefnogaeth ddiamod yn fwy na 0.032mm. Er mwyn gwneud iawn am y gor-oddefgarwch, mae'r cywirdeb edau mewn peiriannu gwirioneddol wedi'i wella i 5H, gyda swm iawndal o 0.023mm, a all fodloni gofynion iawndal edau yn y bôn. Ar gyfer achosion unigol o gywirdeb edau yn fwy na'r goddefgarwch, gellir ystyried bod y goddefgarwch yn fach iawn, gyda chywirdeb rhwng 6H a 7H [4].
4 Mesurau gwella a dilysu prosesau
Mae didoli'r broses dechnoleg prosesu yn dangos bod y dull proses yn rhesymol ac yn ymarferol, o ystyried bod cyfradd cymhwyster y cynnyrch wedi'i wella'n fawr. Trwy ddadansoddi'r term gor-oddefgarwch, credir bod gor-oddefgarwch cywirdeb edau yn cael ei achosi gan ffactorau manwl yn y broses beiriannu. Er mwyn datrys y broblem o gywirdeb edau dwyn yn llwyr, bydd gwelliannau proses yn cael eu gwneud yn y camau canlynol o'r broses beiriannu dwyn.
1) Wrth dapio edafedd ar y peiriant tapio, bydd y gwerthyd yn profi osciliad bach. Wrth i'r dyfnder prosesu newid, mae'r amser torri yn y geg edau yn gymharol hir, a bydd gwahaniaethau bach yn y maint rhwng y geg a'r gwreiddyn. Mabwysiadir y dull o dapio'r edau o gefn yr edau cymorth i wneud iawn am y newidiadau bach yn y geg a'r gwreiddyn yn ystod y broses beiriannu [5].
2) Gwella cywirdeb canfod mesurydd edau. Mae edefyn y gefnogaeth yn dal i gael ei phrosesu gyda chywirdeb M4-5H. Wrth ddefnyddio mesurydd plwg edau i'w archwilio, mae'n ofynnol i'r mesurydd mynd gael ei sgriwio'n llawn a bod y mesurydd dim go yn cael ei sgriwio mewn dim mwy nag un tro.
3) Yn y broses sgwrio â thywod cyn trin cragen y siambr hylosgi â gwres, mae angen amddiffyn yr edafedd cynnal. Mae angen newid y dull proses blaenorol o ddefnyddio sgriwiau M4 ar gyfer amddiffyniad, ac mae angen ailgynllunio sgriw amddiffynnol arbennig gyda chywirdeb M4-6f. Dylid rheoli hyd yr edau o fewn un tro er mwyn osgoi cylchdroi a gwisgo lluosog.
4) Newid y dull glanhau. Ar ôl peiriannu cynulliad cragen y siambr hylosgi, defnyddiwch aer cywasgedig i chwythu unrhyw ddeunydd gormodol i ffwrdd yn nhyllau edau'r gefnogaeth, ac yna defnyddiwch fesurydd plwg edau M4-6H i archwilio. Os na all basio, glanhewch ef â sgriwiau M4 yn gyntaf, yna glanhewch ef â thap M4-5H, a'i archwilio â mesurydd plwg edau M4-6H ar ôl ei lanhau.
Ar ôl profion a gwiriadau proses lluosog, mae cywirdeb edau'r gefnogaeth yn bodloni'r gofynion cywirdeb cynnyrch yn llawn, ac mae cyfradd cymhwyster y cynnyrch wedi'i gynyddu i 100%, gan ddatrys problem cywirdeb edau'r gefnogaeth yn llwyr.
5 Casgliad
Er mwyn sicrhau dibynadwyedd uchel edafedd cymorth ar ôl weldio a thriniaeth wres, cymerir y mesurau canlynol i reoli cywirdeb edau.
1) Gwella cywirdeb edau un lefel yn ystod peiriannu yn y cyflwr rhan, ac addasu cywirdeb edau y gefnogaeth o M4-6H i M4-5H.
2) Wrth brosesu'r edau cymorth, caiff ei brosesu o'r wyneb weldio (cefn), ac ar ôl triniaeth wres a diffodd, caiff ei archwilio o'r blaen i wneud iawn am y gwahaniaethau dimensiwn rhwng y geg a'r gwreiddyn yn ystod y prosesu.
3) Mae sgriwiau amddiffynnol arbennig wedi'u cynllunio ar gyfer y broses sgwrio â thywod i leihau cywasgu ar dyllau edafu.
Trwy fabwysiadu gwahanol fesurau technolegol, mae manwl gywirdeb peiriannu edau wedi'i reoli, ac mae dibynadwyedd cysylltiadau edau wedi'i asesu trwy brofion hedfan taflegrau. Mae ansawdd y cynnyrch yn sefydlog ac yn ddibynadwy.


