


Casgliad cyflawn o dechnegau prosesu turn CNC!
Mae turn rheoli rhifiadol yn offeryn peiriant awtomataidd manwl uchel ac effeithlonrwydd uchel. Gall defnyddio turn rheoli rhifiadol wella effeithlonrwydd peiriannu a chreu mwy o werth. Mae ymddangosiad turn rheoli rhifiadol wedi rhyddhau mentrau rhag technoleg peiriannu hen ffasiwn. Mae'r broses beiriannu o turn rheoli rhifiadol yn debyg i'r un turn arferol. Fodd bynnag, oherwydd y ffaith bod turn rheoli rhifiadol yn clampio un-amser, mae peiriannu awtomatig parhaus yn cwblhau'r holl brosesau troi, dylid nodi'r agweddau canlynol.
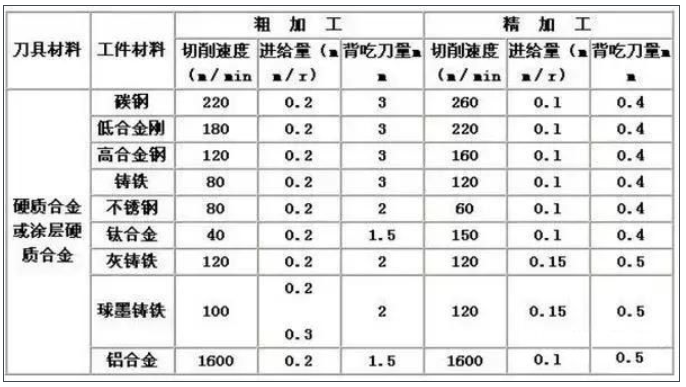
Mae dewis rhesymol o baramedrau torri yn hanfodol ar gyfer torri metel yn effeithlon, gan mai'r deunydd sy'n cael ei brosesu, offer torri, ac amodau torri yw'r tri phrif ffactor. Mae'r rhain yn pennu amser prosesu, bywyd offer, ac ansawdd prosesu. Mae'r dull prosesu economaidd effeithiol yn anochel yn ddewis rhesymegol o amodau torri.
Mae tair elfen amodau torri: cyflymder torri, cyfradd bwydo, a dyfnder torri yn achosi difrod offer yn uniongyrchol. Gyda'r cynnydd mewn cyflymder torri, bydd tymheredd y blaen offer yn codi, gan arwain at wisgo mecanyddol, cemegol a thermol. Trwy gynyddu'r cyflymder torri 20%, bydd bywyd yr offeryn yn cael ei leihau hanner.
Mae'r berthynas rhwng amodau bwydo a gwisgo y tu ôl i'r offeryn yn digwydd o fewn ystod fach iawn. Ond gyda chyfradd bwydo fawr, mae'r tymheredd torri yn codi, gan arwain at draul sylweddol wedyn. Mae'n cael llai o effaith ar yr offeryn na chyflymder torri. Nid yw dylanwad dyfnder torri ar yr offeryn mor sylweddol â chyflymder torri a chyfradd bwydo, ond mewn dyfnder torri bach, mae'r deunydd sy'n cael ei dorri yn cynhyrchu haen caled, sydd hefyd yn effeithio ar oes yr offeryn.
Mae angen i ddefnyddwyr ddewis y cyflymder torri i'w ddefnyddio yn seiliedig ar y deunydd sy'n cael ei brosesu, caledwch, statws torri, math o ddeunydd, cyfradd bwydo, dyfnder torri, ac ati Mae dewis yr amodau prosesu mwyaf addas yn seiliedig ar y ffactorau hyn. Gwisgo rheolaidd a sefydlog yw'r cyflwr delfrydol ar gyfer cyflawni hyd oes.
Fodd bynnag, mewn gweithrediadau ymarferol, mae dewis bywyd offer yn gysylltiedig â gwisgo offer, newidiadau yn y maint wedi'i brosesu, ansawdd yr wyneb, torri sŵn, prosesu gwres, ac ati. Wrth bennu'r amodau prosesu, mae angen cynnal ymchwil yn seiliedig ar y sefyllfa wirioneddol. Ar gyfer deunyddiau anodd eu peiriannu fel dur di-staen ac aloion sy'n gwrthsefyll gwres, gellir defnyddio oeryddion neu ymylon torri anhyblyg.
Mae sut i bennu tair elfen peiriannu torri a sut i'w dewis yn gywir yn brif gynnwys y cwrs ar egwyddorion torri metel. Mae rhai pwyntiau allweddol wedi'u nodi ar WeChat Prosesu Metel, ac mae'r egwyddorion sylfaenol ar gyfer dewis y tair elfen hyn fel a ganlyn:
1) I ddewis y cyflymder gwerthyd y funud (cyflymder llinol, cyflymder cylchedd) V (metrau / munud), mae angen gwybod yn gyntaf faint y dylid cymryd y cyflymder llinol torri V.
Mae dewis V yn dibynnu ar y deunydd offeryn, deunydd workpiece, amodau prosesu, ac ati Torri deunydd offeryn: Aloi caled, gall V gyflawni gwerth uwch, fel arfer yn uwch na 100 metr y funud. Yn gyffredinol, wrth brynu llafnau, darperir paramedrau technegol: pa ddeunydd y gellir ei brosesu a faint o gyflymder llinol y gellir ei ddewis.
Dur cyflymder uchel: Dim ond gwerth is y gall V ei gyflawni, yn gyffredinol nid yw'n fwy na 70 metr y funud, ac yn y rhan fwyaf o achosion, fe'i cymerir yn is na 20-30 metr y funud. Deunydd workpiece: caledwch uchel, gwerth V isel; Gellir defnyddio haearn bwrw, gyda gwerth is o V, ar gyfer offer torri wedi'u gwneud o aloi caled, gyda gwerth o 70-80 metr y funud; Gall dur carbon isel, V fod yn uwch na 100 metr y funud, tra ar gyfer metelau anfferrus, gall V fod yn uwch (100-200 metr y funud). Dylid cymryd dur quenched, dur gwrthstaen, V yn is. Amodau prosesu: peiriannu garw, cymerwch werth is ar gyfer V; Peiriannu manwl, cymerwch werth uwch ar gyfer V. Mae'r system anhyblygedd o offer peiriant, workpieces, ac offer torri yn wael, ac mae V yn cael ei gymryd mor isel. Os yw'r rhaglen CNC yn defnyddio S fel cyflymder gwerthyd y funud, yna dylid cyfrifo S yn seiliedig ar ddiamedr y darn gwaith a chyflymder y llinell dorri V: S (cyflymder gwerthyd y funud)=V (cyflymder llinell dorri) * 1000 /(3.1416 * diamedr workpiece). Os yw'r rhaglen CNC yn defnyddio cyflymder llinell gyson, gall S ddefnyddio'r cyflymder llinell dorri V (metrau / munud) yn uniongyrchol
2) Mae'r gyfradd bwydo (cyfradd bwydo) F bennaf yn dibynnu ar ofynion garwedd wyneb y prosesu workpiece. Wrth beiriannu manwl gywir, mae'r gofynion arwyneb yn uchel, a chymerir bod y swm torri yn fach: 0.06-0.12mm/spindle fesul chwyldro. Wrth beiriannu garw, fe'ch cynghorir i ddefnyddio maint mwy.
Mae'n bennaf yn dibynnu ar gryfder yr offeryn torri, yn gyffredinol yn cymryd 0.3 neu uwch. Pan fo prif ongl gefn yr offeryn torri yn fawr, mae cryfder yr offeryn yn wael, ac ni all y swm porthiant fod yn rhy fawr. Yn ogystal, dylid ystyried pŵer yr offeryn peiriant ac anhyblygedd y workpiece a'r offeryn hefyd. Mae'r rhaglen CNC yn defnyddio dwy uned o borthiant: mm/munud a mm/gwerthyd fesul chwyldro. Yr unedau a ddefnyddir uchod yw mm/gwerthyd fesul chwyldro. Os defnyddir mm/munud, gellir defnyddio'r fformiwla i'w drosi: porthiant y funud=porthiant fesul chwyldro * gwerthyd y funud
3) Wrth beiriannu manwl, cymerir y dyfnder torri (dyfnder torri) yn gyffredinol fel llai na 0.5 (gwerth radiws).
Yn ystod peiriannu garw, fe'i pennir yn seiliedig ar gyflwr y darn gwaith, yr offeryn torri, a'r offeryn peiriant. Yn gyffredinol, mae turnau bach (gyda diamedr peiriannu uchaf o lai na 400mm) yn troi 45 # o ddur yn y cyflwr normal, ac yn gyffredinol nid yw'r dyfnder torri yn y cyfeiriad rheiddiol yn fwy na 5mm. Yn ogystal, dylid nodi, os yw cyflymder gwerthyd y turn yn cael ei reoli gan reoliad cyflymder amledd amrywiol cyffredin, pan fydd cyflymder gwerthyd yn isel iawn (islaw 100-200 rpm), bydd pŵer allbwn y modur yn gostwng yn sylweddol, ac ar y tro hwn, dim ond i raddau bach iawn y gellir cyflawni'r dyfnder torri a'r swm porthiant.
Detholiad rhesymol o offer torri
Wrth droi garw, mae angen dewis offer torri gyda chryfder uchel a gwydnwch da i gwrdd â gofynion torri cefn mawr a phorthiant mawr yn ystod troi garw.
Wrth beiriannu manwl gywir, mae angen dewis offer torri gyda manwl gywirdeb uchel a gwydnwch da i sicrhau'r cywirdeb peiriannu gofynnol.
Er mwyn lleihau amser newid offer a hwyluso aliniad offer, dylid defnyddio cyllyll clampio peiriant a llafnau clampio â pheiriant cymaint â phosibl.
Detholiad rhesymol o osodiadau
1. Ceisiwch ddefnyddio gosodiadau cyffredinol i glampio darnau gwaith ac osgoi defnyddio gosodiadau arbenigol;
2. Mae'r cyfeiriad lleoli rhan yn cyd-daro i leihau gwallau lleoli.
Mae pennu'r llwybr peiriannu yn cyfeirio at lwybr symud a chyfeiriad yr offeryn o'i gymharu â'r rhan yn ystod y broses beiriannu o offeryn peiriant CNC.
1. Dylai allu sicrhau cywirdeb peiriannu a gofynion garwedd wyneb;
2. Dylid byrhau'r llwybr prosesu cymaint â phosibl i leihau'r amser teithio segur offeryn. Ar hyn o bryd, nid yw'r cysylltiad rhwng llwybr peiriannu a lwfans peiriannu yn cael ei ddefnyddio'n eang eto mewn turnau CNC. Yn gyffredinol, dylid trefnu lwfans gormodol ar y gwag, yn enwedig y rhai sy'n cynnwys haenau croen caled wedi'u ffugio neu eu bwrw, ar turnau cyffredin i'w prosesu.
Os oes angen defnyddio turn CNC ar gyfer peiriannu, dylid rhoi sylw i drefniant hyblyg y rhaglen. Ar hyn o bryd, cyflawnir pwyntiau gosod y gosodiad trwy gysylltu'r chuck hydrolig a'r silindr clampio hydrolig trwy wialen dynnu. Mae pwyntiau clampio'r chuck hydrolig fel a ganlyn: yn gyntaf, defnyddiwch handlen i dynnu'r cnau ar y silindr hydrolig, tynnwch y tiwb tynnu, a'i dynnu allan o ben cefn y gwerthyd. Yna, defnyddiwch handlen i dynnu sgriwiau gosod y chuck, a gellir tynnu'r chuck.


