


Faint o ddulliau trin wyneb cyffredin ydych chi'n eu gwybod?
Mae triniaeth arwyneb yn ddull proses o ffurfio haen arwyneb yn artiffisial ar wyneb deunydd swbstrad sydd â phriodweddau mecanyddol, ffisegol a chemegol gwahanol i'r swbstrad. Pwrpas triniaeth arwyneb yw bodloni gofynion ymwrthedd cyrydiad, gwrthsefyll gwisgo, addurno, neu swyddogaethau arbennig eraill y cynnyrch. Heddiw, byddwn yn rhannu rhai dulliau trin wyneb cyffredin a gweld faint rydych chi'n ei wybod ~
1, sgleinio
Mae sgleinio yn cyfeirio at y broses o ddefnyddio grymoedd mecanyddol, cemegol neu electrocemegol i leihau garwedd wyneb darn gwaith, er mwyn cael wyneb llachar a gwastad. Dyma'r broses o addasu wyneb darn gwaith gan ddefnyddio offer caboli a gronynnau sgraffiniol neu gyfryngau caboli eraill. Ni all sgleinio wella cywirdeb dimensiwn neu geometrig y darn gwaith, ond yn hytrach mae'n anelu at gael wyneb llyfn neu sglein drych, a ddefnyddir weithiau hefyd i ddileu sglein (difodiant). Fel arfer, defnyddir olwynion caboli fel offer caboli. Yn gyffredinol, gwneir olwynion caboli trwy bentyrru haenau lluosog o gynfas, ffelt, neu ledr, gyda phlatiau crwn metel wedi'u clampio ar y ddwy ochr. Mae ymyl yr olwyn wedi'i orchuddio ag asiant caboli wedi'i gymysgu'n unffurf â micro sgraffinio a saim. Yn ystod y caboli, mae'r olwyn sgleinio cylchdroi cyflym (gyda chyflymder amgylchiadol o dros 20 metr/eiliad) yn pwyso yn erbyn y darn gwaith, gan achosi i'r sgraffiniol rolio a thorri ychydig ar wyneb y darn gwaith, a thrwy hynny gael a arwyneb peiriannu llachar. Yn gyffredinol, gall y garwedd arwyneb gyrraedd Ra0.63-0.01 micrometers; Wrth ddefnyddio cyfryngau sgleinio matte nad ydynt yn seimllyd, gellir matio'r wyneb llachar i wella ymddangosiad. Ar gyfer gwahanol brosesau sgleinio: sgleinio garw (proses sgleinio sylfaenol), sgleinio canolraddol (proses peiriannu manwl gywir), a sgleinio manwl (proses sgleinio), gall dewis olwynion caboli priodol gyflawni'r effaith sgleinio orau a gwella effeithlonrwydd sgleinio.
2, sgwrio â thywod
Y broses o lanhau a garwhau wyneb y swbstrad trwy ddefnyddio effaith llif tywod cyflym. Gan ddefnyddio aer cywasgedig fel y pŵer, mae trawst jet cyflym yn cael ei ffurfio i chwistrellu deunyddiau (tywod mwyn copr, tywod cwarts, tywod diemwnt, tywod haearn, tywod Hainan) ar gyflymder uchel ar wyneb y darn gwaith i'w drin, gan achosi newidiadau yn ymddangosiad neu siâp arwyneb allanol y workpiece. Oherwydd effaith ac effeithiau torri sgraffinyddion ar wyneb y workpiece, mae wyneb y workpiece yn cael rhywfaint o lendid a gwahanol garwedd, gan wella priodweddau mecanyddol arwyneb y darn gwaith, Felly, mae ymwrthedd blinder y darn gwaith yn cael ei wella, mae'r adlyniad rhwng a chynyddir y cotio, mae gwydnwch y cotio yn cael ei ymestyn, ac mae hefyd yn fuddiol ar gyfer lefelu ac addurno'r cotio.

III darlunio gwifren
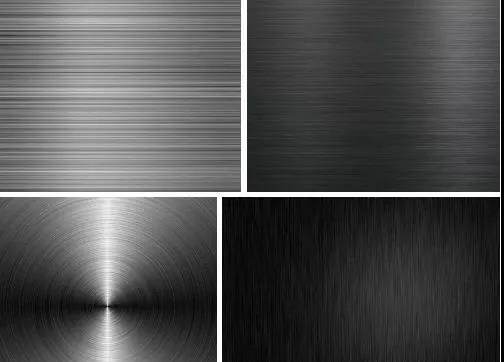
Mae'n ddull trin wyneb sy'n ffurfio llinellau ar wyneb darnau gwaith trwy falu cynhyrchion i gyflawni effeithiau addurnol. Yn ôl y gwahanol batrymau ar ôl lluniadu, gellir ei rannu'n: lluniadu syth, lluniadu afreolaidd, crychdonni, a lluniadu troellog. Mae triniaeth lluniadu gwifren wyneb yn ddull trin wyneb sy'n ffurfio llinellau ar wyneb darnau gwaith trwy falu cynhyrchion i gyflawni effeithiau addurnol. Oherwydd ei allu i adlewyrchu gwead deunyddiau metel, mae triniaeth darlunio gwifren wyneb wedi ennill poblogrwydd cynyddol a chymhwysiad eang ymhlith defnyddwyr.
4, Anodization
Proses ocsidiad electrolytig lle mae wyneb aloi alwminiwm ac alwminiwm yn cael ei drawsnewid yn nodweddiadol yn haen o ffilm ocsid, sydd â phriodweddau amddiffynnol, addurniadol a swyddogaethol eraill. Gan ddechrau o'r diffiniad hwn, mae anodizing alwminiwm yn cynnwys y broses o gynhyrchu ffilm anodized yn unig. Gan ddefnyddio cydrannau metel neu aloi fel anodau, mae ffilm ocsid yn cael ei ffurfio ar eu hwyneb trwy electrolysis. Mae ffilmiau metel ocsid yn newid cyflwr yr wyneb a'r eiddo, megis lliwio wyneb, gwella ymwrthedd cyrydiad, gwella ymwrthedd gwisgo a chaledwch, a diogelu'r wyneb metel. Er enghraifft, mae anodizing alwminiwm yn golygu gosod alwminiwm a'i aloion mewn electrolytau cyfatebol (fel asid sylffwrig, asid cromig, asid oxalig, ac ati) fel anodau, a chynnal electrolysis o dan amodau penodol a cherrynt allanol. Mae alwminiwm anodized neu ei aloion yn cael eu ocsideiddio, gan ffurfio haen denau o alwminiwm ocsid ar yr wyneb, gyda thrwch o 5-30 micron. Gall y ffilm anodized ocsid caled gyrraedd 25-150 micron. Mae alwminiwm anodized neu ei aloion yn gwella eu caledwch a'u gwrthsefyll traul, gan gyrraedd 250-500 cilogram fesul milimetr sgwâr. Mae ganddynt wrthwynebiad gwres da, pwynt toddi uchel o 2320K ar gyfer ffilmiau ocsid anodized caled, eiddo inswleiddio rhagorol, a gwrthiant foltedd chwalu o hyd at 2000V, gan wella eu gwrthiant cyrydiad ω= 0.03 Nid yw chwistrell halen NaCl yn cyrydu am filoedd o oriau. Mae'r ffilm tenau ocsid yn cynnwys nifer fawr o ficropores, a all arsugniad ireidiau amrywiol ac sy'n addas ar gyfer gweithgynhyrchu silindrau injan neu rannau eraill sy'n gwrthsefyll traul; Mae gan y micropores bilen allu arsugniad cryf a gellir eu lliwio i wahanol liwiau hardd a bywiog. Gall metelau anfferrus neu eu aloion (fel alwminiwm, magnesiwm, a'u aloion) gael triniaeth anodizing, a ddefnyddir yn helaeth mewn rhannau mecanyddol, awyrennau a chydrannau modurol, offerynnau manwl ac offer radio, angenrheidiau dyddiol, ac addurno adeiladau. Yn gyffredinol, mae'r anod wedi'i wneud o alwminiwm neu aloi alwminiwm, tra bod y catod wedi'i wneud o blât plwm. Mae'r platiau alwminiwm a phlwm yn cael eu gosod gyda'i gilydd mewn hydoddiant dyfrllyd, sy'n cynnwys asid sylffwrig, asid oxalig, asid cromig, ac ati, ar gyfer electrolysis i ffurfio ffilm ocsid ar wyneb y platiau alwminiwm a plwm. Ymhlith yr asidau hyn, y mwyaf cyffredin yw ocsidiad anodig gan ddefnyddio asid sylffwrig.
llif proses
Lliwiau unlliw a graddiant: caboli / sgwrio â thywod / lluniadu → diseimio → anodizing → niwtraleiddio → lliwio → selio → sychu
Lliw deuol: ① sgleinio / sgwrio â thywod / lluniadu → diseimio → cysgodi → anodizing 1 → anodizing 2 → selio → sychu
② sgleinio / sgwrio â thywod / lluniadu → diseimio → anodizing 1 → engrafiad laser → anodizing 2 → selio → sychu
Nodweddion technegol
1. Gwella cryfder,
2. Gweithredu unrhyw liw ac eithrio gwyn.
3. Gwireddu selio rhad ac am ddim nicel i fodloni gofynion rhad ac am ddim nicel gwledydd megis Ewrop a'r Unol Daleithiau.
5, Electrofforesis
Rhennir y broses yn electrofforesis anodig ac electrofforesis cathodig. Os yw'r gronynnau cotio yn cael eu cyhuddo'n negyddol a bod y darn gwaith yn anod, bydd y gronynnau cotio yn adneuo ffilm ar y darn gwaith o dan weithred grym maes trydan, a elwir yn electrofforesis anodig; I'r gwrthwyneb, os yw'r gronynnau cotio yn cael eu gwefru'n bositif a'r darn gwaith yw'r catod, gelwir dyddodiad gronynnau cotio ar y darn gwaith yn electrofforesis cathodig.
Mae llif y broses gyffredinol o electrofforesis anodig fel a ganlyn: cyn-driniaeth y workpiece (diseimio → golchi dŵr poeth → tynnu rhwd → golchi dŵr oer → phosphating → golchi dŵr poeth → passivation) → electrofforesis anodig → ôl-driniaeth y workpiece ( golchi dŵr glân → sychu).
1. Tynnwch olew. Yn gyffredinol, mae'r hydoddiant yn doddiant diseimio cemegol alcalïaidd poeth, gyda thymheredd o 60 gradd (gwresogi stêm) ac amser o tua 20 munud.
2. golchi dŵr poeth. Tymheredd 60 gradd (gwresogi stêm), amser 2 funud.
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41 pwynt; Ychwanegu asiant glanhau 1.5%; Golchwch ar dymheredd ystafell am 10-20 munud.
4. Golchwch â dŵr oer. Golchwch gyda dŵr oer sy'n llifo am 1 munud.
5. Ffosffatio. Gan ddefnyddio ffosffatio tymheredd canolig (ffosffatio ar 60 gradd am 10 munud), gellir defnyddio'r hydoddiant ffosffatio fel cynnyrch gorffenedig sydd ar gael yn fasnachol.
Gall y broses uchod hefyd gael ei ddisodli gan sgwrio â thywod → golchi dŵr.
6. Passivation. Defnyddiwch gyffuriau sy'n gydnaws â'r hydoddiant ffosffatio (a ddarperir gan y gwneuthurwr sy'n gwerthu'r hydoddiant ffosffatio) a gadewch iddo eistedd ar dymheredd ystafell am 1-2 funudau.
7. electrofforesis anodig. Cyfansoddiad electrolyte: H08-1 paent electrofforetig du, ffracsiwn màs cynnwys solet 9% -12%, ffracsiwn màs dŵr distyll 88% -91%. Foltedd: (70 ± 10) V; Amser: 2-2.5 munud; Tymheredd paent: 15-35 gradd ; Gwerth pH hydoddiant paent: 8-8.5. Gwnewch yn siŵr eich bod yn diffodd y pŵer pan fydd y darn gwaith yn mynd i mewn neu'n gadael y rhigol. Yn ystod y broses electrofforesis, mae'r cerrynt yn gostwng yn raddol wrth i'r ffilm paent dewychu.
8. Golchwch â dŵr glân. Golchwch mewn dŵr oer sy'n llifo.
9. Sychu. Pobwch mewn popty ar dymheredd o (165 ± 5) gradd am 40-60 munud.

VI PVD
PVD yw'r talfyriad ar gyfer Dyddodiad Anwedd Corfforol, sy'n cyfeirio at y defnydd o dechnoleg rhyddhau arc foltedd isel a chyfredol uchel o dan amodau gwactod. Defnyddir gollyngiad nwy i anweddu'r deunydd targed ac ïoneiddio'r sylwedd anweddedig a'r nwy. Defnyddir effaith cyflymu'r maes trydan i adneuo'r sylwedd anweddedig a'i gynhyrchion adwaith ar y darn gwaith. Mae gan y dechnoleg dyddodiad anwedd corfforol broses syml, mae'n gwella'r amgylchedd, yn rhydd o lygredd, yn defnyddio llai o ddeunyddiau, yn ffurfio ffilm unffurf a thrwchus, ac mae ganddo adlyniad cryf i'r swbstrad. Defnyddir y dechnoleg hon yn eang mewn awyrofod, electroneg, opteg, peiriannau, adeiladu, diwydiant ysgafn, meteleg, deunyddiau a meysydd eraill. Gall baratoi haenau ffilm gyda nodweddion megis ymwrthedd gwisgo, ymwrthedd cyrydiad, addurno, dargludedd, inswleiddio, ffoto-ddargludedd, piezoelectricity, magnetedd, iro, uwch-ddargludedd, ac ati.
7, Electroplatio
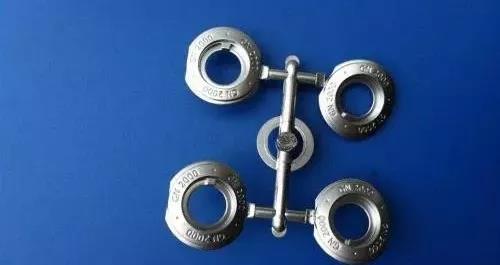
Electroplatio yw'r broses o blatio haen denau o fetelau neu aloion eraill ar rai arwynebau metel gan ddefnyddio egwyddor electrolysis. Mae'n broses sy'n defnyddio electrolysis i atodi ffilm fetel i wyneb metel neu gydrannau materol eraill, a thrwy hynny atal ocsidiad metel (fel rhwd), gwella ymwrthedd gwisgo, dargludedd, adlewyrchedd, ymwrthedd cyrydiad (fel sylffad copr), a gwella estheteg. Mae haen allanol llawer o ddarnau arian hefyd wedi'i electroplatio.
8, Ysgythriad
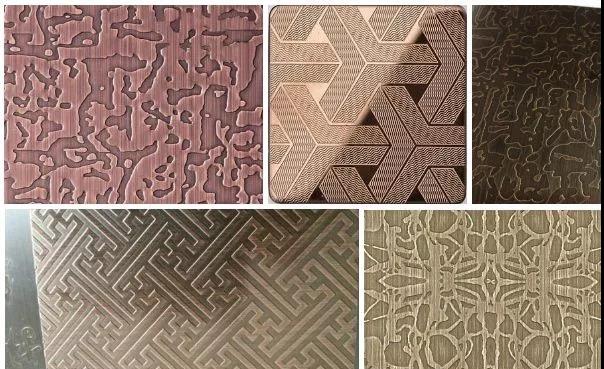
Mae'r ysgythru y cyfeirir ato'n gyffredin, a elwir hefyd yn ysgythru ffotocemegol, yn cyfeirio at gael gwared ar y ffilm amddiffynnol ar yr ardal sydd i'w hysgythru ar ôl gwneud a datblygu plât datguddio, a'r cysylltiad â hydoddiant cemegol yn ystod ysgythru i gyflawni effaith cyrydiad diddymu, gan ffurfio. effaith ffurfio concave amgrwm neu wag.
Llif proses:
Dull datguddio: Yn ôl y graffeg, bydd y peirianneg yn pennu maint y paratoi deunydd, paratoi deunydd, glanhau deunydd, sychu, cymhwysiad ffilm neu cotio, sychu, amlygiad, datblygu, sychu, ysgythru, tynnu ffilm, ac Iawn.
Dull argraffu sgrin: torri → glanhau'r plât (dur di-staen a deunyddiau metel eraill) → argraffu sgrin → ysgythru → delamination → Iawn
9, cotio chwistrellu
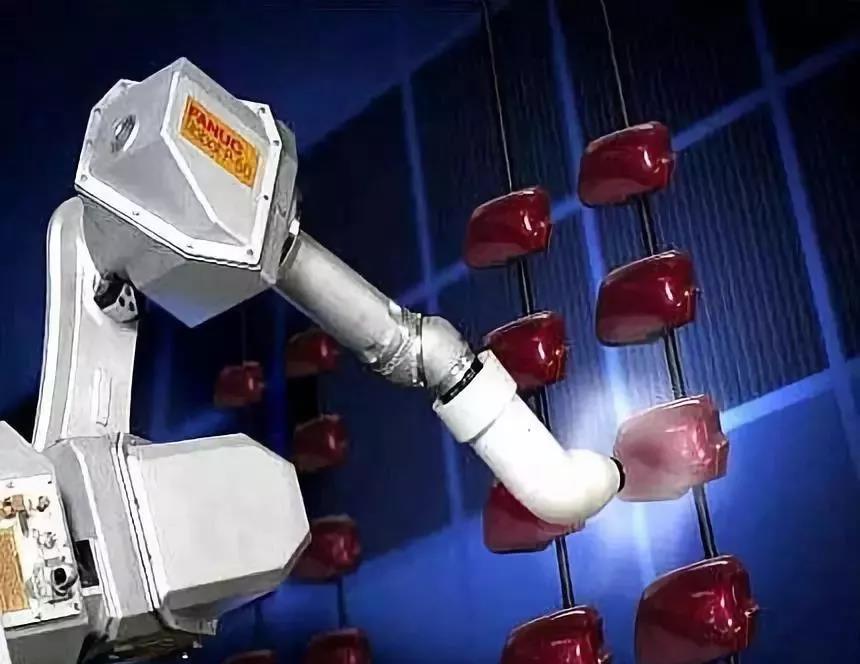
Mae cotio chwistrellu yn ddull cotio sy'n defnyddio gwn chwistrellu neu atomizer disg, gyda chymorth pwysau neu rym allgyrchol, i'w wasgaru i ddefnynnau unffurf a mân, a'u cymhwyso i wyneb y gwrthrych wedi'i orchuddio. Gellir ei rannu'n chwistrellu aer, chwistrellu heb aer, chwistrellu electrostatig, a gwahanol ddulliau deilliadol o'r ffurfiau chwistrellu sylfaenol a grybwyllir uchod, megis chwistrellu atomization pwysedd isel llif uchel, chwistrellu thermol, chwistrellu awtomatig, chwistrellu aml-grŵp, ac ati Y llawdriniaeth chwistrellu mae ganddo effeithlonrwydd cynhyrchu uchel ac mae'n addas ar gyfer gweithredu â llaw a chynhyrchu awtomeiddio diwydiannol. Fe'i defnyddir yn eang mewn caledwedd, plastigion, dodrefn, diwydiant milwrol, llongau a meysydd eraill. Dyma'r dull cotio mwyaf cyffredin y dyddiau hyn; Mae'r llawdriniaeth chwistrellu yn gofyn am weithdy di-lwch gyda gofynion amgylcheddol yn amrywio o filiwn i gant o lefelau. Mae'r offer chwistrellu yn cynnwys gwn chwistrellu, ystafell peintio chwistrellu, ystafell gyflenwi paent, ffwrnais halltu / ffwrnais sychu, offer cludo offer chwistrellu, offer defogging a thrin dŵr gwastraff, ac offer trin nwy gwacáu. Mae chwistrellu atomization llif uchel a gwasgedd isel yn arwain at bwysau atomization isel a chyflymder jet aer isel. Mae cyflymder gweithredu cotio atomization isel yn gwella'r sefyllfa lle mae'r cotio yn adlamu o wyneb y gwrthrych wedi'i orchuddio. Mae'r gyfradd paentio wedi cynyddu o 30% i 40% o chwistrellu aer cyffredin i 65% i 85%. Chwistrellwch y gorchudd ar yr wyneb lledr gan ddefnyddio gwn chwistrellu neu beiriant chwistrellu mewn gorffeniad lledr ysgafn.
10, Cerfio laser
Fe'i gelwir hefyd yn engrafiad laser neu farcio laser, mae'n broses trin wyneb sy'n defnyddio egwyddorion optegol.
Defnyddio pelydr laser â ffocws dwysedd uchel a allyrrir gan laser yn y canolbwynt Effaith marcio yw datgelu sylweddau dwfn trwy anweddu sylweddau arwyneb, neu achosi newidiadau cemegol a ffisegol mewn sylweddau arwyneb trwy egni golau, neu i losgi i ffwrdd. rhai sylweddau trwy egni golau a'u "ysgythru", neu losgi rhai sylweddau trwy egni golau ac arddangos y graffeg ysgythru a'r testun a ddymunir.


